Світовий ринок одноразових медичних витратних матеріалів продовжує невпинно розвиватися. За галузевими оцінками, глобальнадіагностика in vitro (IVD) ринок перевищує100 мільярдів доларів США у 2026 році, тоді яктрубка для забору крові лише сегмент оцінюється приблизно7 мільярдів доларів США, зростаючий6–8% щороку через старіння населення, розширення тестування на хронічні захворювання та інвестиції в інфраструктуру лабораторій після пандемії.
Цей попит безпосередньо перетворюється на вимоги до потужностей для виготовлення форм:одноразові інфузійні набори, шприци, пробірки, чашки Петрі, пляшки з ліками та корпуси для медичних пристроїв все залежить від високоточних ливарних форм — зазвичайВід 16 до 64 порожнин на інструмент, який має витримувати жорсткі допуски протягом мільйонів циклів.
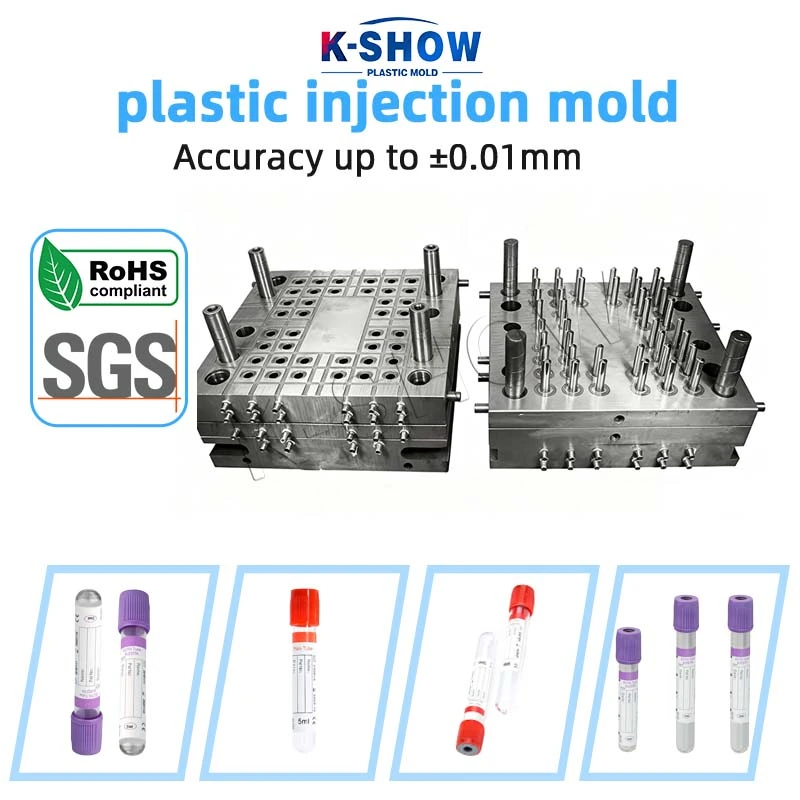
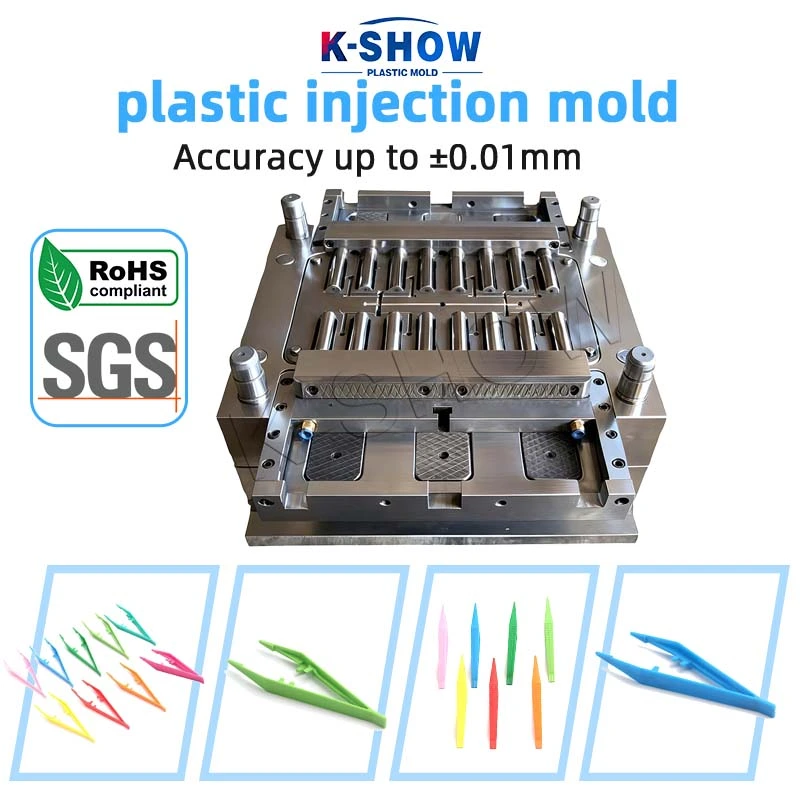
KSHOW, що працює якTaizhou Huangyan K-Show Plastic Mold Co., Ltd., позиціонує себе в цій галузі длябільше 20 років з Хуан'яня — «Цвілкової столиці» Китаю. Портфель медичних форм компанії охоплюєформи для пробірок для забору крові, форми для ручок хірургічних інструментів, інструменти для інфузій та компонентів шприців, з точністю обробки±0,01 мм іСертифікація RoHS / SGS на матеріали. ПідтриманоISO 9001 іIATF 16949 системи якості,100+ патентів на винаходи, і експортує до100+ країн, KSHOW постачає виробників медичних витратних матеріалів по всьому світу. Для запитів:sale@kshowmould.com абоWhatsApp: +86-18957424655.
Технічні вимоги до медичного формування
Точність розмірів у масштабі
Витратні медичні матеріали регулюються суворими стандартами (наприклад, виробниче середовище відповідно до ISO 13485 і стандарти для окремих продуктів). Порожнини форми для пробірок для збору крові та циліндрів шприців зазвичай потрібніточність розмірів ±0,01 мм іобробка поверхні Ra 0,2–0,4 мкм на стінках порожнини — рівень, що вимагаєпрецизійно відшліфовані порожнинні вставки, дзеркальна полірована сталь, істабільний термоконтроль через кожну порожнину.
Багатопорожнинне балансування
З річними обсягами в сотні мільйонів, медичні форми майже завждибагатопорожнинні системи (32–64 порожнини). Консистенція від порожнини до порожнини — баланс заповнення, баланс охолодження таваріація ваги зазвичай ≤ 0,5% — визначає, чи може інструмент працювати без нагляду у великому виробництві.
Обмеження щодо матеріалів і чистоти
Все частіше використовують медичні частинимедичного класу PP, PE, PET і PC, деякі сстійкість до гамма-стерилізації. Конструкції прес-форм повинні вміщувати вузькі вікна обробки, уникати мертвих зон, де матеріал може деградувати, і підтримувати виробництво вконтрольоване/чисте середовище. Ворота рудимент контроль ілінії проділу без задирок є критичними для продуктів, які контактують з пацієнтом.
Тривалість циклу та вартість деталі
Для пробірки для збору крові об’ємом 5 мл, скорочення часу циклу від12 с до 9 с збільшує щоденну продуктивність машини на25%, пряме зниження вартості за деталь — вирішальний фактор у прийнятті рішень щодо закупівель для виробників медичних витратних матеріалів.
Передумови проекту
У першому кварталі 2026 року KSHOW поставив a48-порожниста гарячеканальна прес-форма для лиття під тиском для провідного вітчизняного виробника витратних матеріалів IVDПробірки для збору крові 5 мл EDTA (фіолетовий ковпачок, корпус ПЕТ).
|
Вимога |
Специфікація |
|
частина |
Пробірка для забору крові на 5 мл (ПЕТ, фіолетовий ковпачок) |
|
Підрахунок порожнини |
48 порожнин, система гарячого каналу |
|
Точність розмірів |
±0,01 мм на критичних діаметрах |
|
Зміна ваги від порожнини до порожнини |
≤ 0,5% |
|
Цільовий час циклу |
≤ 10 секунд |
|
Річний обсяг виробництва |
60 мільйонів трубок |
Інженерний підхід
1. Аналіз потоку та охолодження прес-форми: Проведено моделювання балансу заповнення для всіх 48 порожнин; усиновленийконформні канали охолодження у порожнинних вставках для утримання температури поверхні всередині±2°C, зводячи до мінімуму викривлення тонких ПЕТ стінок.
2. Виробництво прецизійних пластин: Порожнинні вставки оброблені5-осьовий ЧПК зполірування дзеркал до Ra 0,2 мкм, загартований до48–52 HRC.
3. Збалансований Hot Runner: А48-крапельна система гарячого каналу з індивідуальними температурними зонами сопла (допуск ±1°C) забезпечує рівномірне заповнення та контроль залишків на воротах.
4. Контроль якості в прес-формі: Порожнинні датчики тиску інтегрований у 4 еталонних порожнинах, пов’язаних із системою моніторингу процесу для відстеження деталей у режимі реального часу.
|
KPI |
Цільова |
Досягнуто |
|
Час циклу |
≤ 10 с |
9,2 с |
|
Зміна ваги (n=192) |
≤ 0,5% |
0,31% |
|
Перше затвердження статті |
— |
Пройшов перший тест T0 |
|
Показник браку (перші 100 тис. знімків) |
≤ 0,2% |
0,11% |
|
Час виконання проекту |
75 днів |
68 днів |
Цвіль закінчилася12 мільйонів трубок у перші шість місяців виробництва, при цьому замовник звітує про a28% зниження вартості за деталь порівняно з їхнім попереднім інструментом із 24 порожнинами — завдяки більшій кількості порожнин і коротшому циклу 9,2 с.
Закупівля медичної форми - це стільки жрішення системи якості як технічний. KSHOW підтримує медичних клієнтів за допомогою:
l ISO 9001 менеджмент якості та IATF 16949 системи якості автомобільного класу — остання забезпечує сувору дисципліну документації в стилі PPAP, якої дедалі більше очікують виробники медичних виробів
l Сертифікація матеріалів RoHS / SGS і повна відстежуваність матеріалу від постачання сталі до кінцевої доставки
l Власне пробне формування на власних ін'єкційних машинах KSHOW, що дозволяє зразки першої статті підлягає перевірці перед відправленням
l Пакети післяпродажної документації включаючи звіти про кваліфікацію форм, графіки технічного обслуговування та списки запасних частин
Тенденції, що формують виробництво медичних форм до 2028 року
Більша кількість порожнин і повна автоматизація
Напрямок руху зрозумілий:64-порожнина і вище інструменти, інтегровані завтоматичне формування без литників, робота на винос і огляд, домінуватиме серед витратних матеріалів великого обсягу. Власні інженери KSHOW продовжують удосконалювати гарячеканальні ваги з дуже великою порожниною для цих застосувань.
Тонкостінний і легкий дизайн
Тонкостінні трубки ілегка упаковка зменшити витрати на матеріали та навантаження на стерилізацію. Досягнення стінок 0,5–0,8 мм із незмінною якістю потребує розширеного моделювання потоку та жорсткішого контролю охолодження — можливості, які KSHOW інвестував у послідовні покоління медичного обладнання.
Стійкі до стерилізації матеріали
Зростаюче прийняттягамма- та ЕО-стерилізовані витратні матеріали підштовхує вибір матеріалів до рецептур, які зберігають механічні властивості після повторної стерилізації. Розробники прес-форм повинні враховуватиусадка і зміни властивостей цих сполук, область, де KSHOW тісно співпрацює з постачальниками матеріалів для перевірки технологічних вікон.
Регіональне зростання медичної промисловості
Інвестиції в охорону здоров’я на ринках, що розвиваються — на Близькому Сході, у Південно-Східній Азії та Латинській Америці — створюють новий попит на експорт медичної форми. KSHOWЕкспортна мережа понад 100 країн і багатомовна підтримка (з підтримкою англійської, російської, арабської) позиціонують його для безпосереднього обслуговування цього зростання.
Для запитів щодо проекту медичної форми, пропозицій або технічної консультації:
|
Канал |
Подробиці |
|
Компанія |
Taizhou Huangyan K-Show Plastic Mold Co., Ltd. (KSHOW) |
|
Адреса |
No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan, Taizhou, Zhejiang, China |
|
Телефон / WhatsApp |
+86-18957424655 |
|
Електронна пошта |
sale@kshowmould.com |
|
Веб-сайт |
www.taizhoumold.com |
|
Послужний список |
20+ років |
Телефон: +86-18957424655
Мобільний: +86-18957424655
Електронна пошта: sale@taizhoumold.com
Адреса:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang Province, China
© 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Усі права захищено.