вступ
Кришки від пляшок є одними з найбільших обсягів пластикових виробів у світі. Один бренд напою чи води може споживати мільйони ковпачків щодня. Щоб задовольнити цей попит, технології форм і процесів розвинулися, щоб виготовляти кришки з циклами менше 4 секунд, з 48, 64 або навіть 96 порожнинами на форму. У цьому просторі конкурують дві домінуючі технології: пресування та лиття під тиском. У кожного є свої сильні сторони, і розуміння їх є критичним для будь-якого виробника прес-форм або формувальника, який обслуговує галузь закупорювальних засобів.
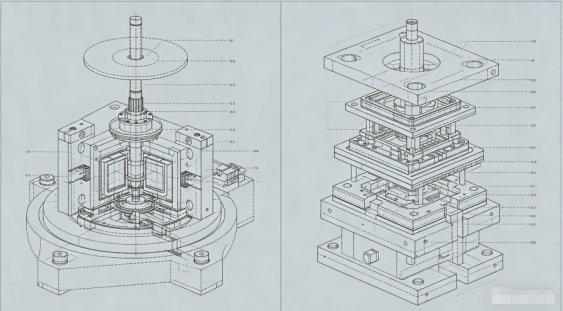
Як фахівець з прес-форм із багаторічним досвідом у висококавітаційних пакувальних формах, я розповім вам про технічні нюанси обох методів, а потім зосереджуся на технологіях лиття під тиском, які забезпечують високошвидкісне виробництво кришки з великою порожниною — керування клапаном гарячої каністри, високошвидкісне викидання та оптимізація охолодження — закінчуючи реальною камерою з 48 порожнинами. кейс формоподібне дослідження.
1. Компресійне формування проти лиття під тиском для кришок
Процес пресування:
Попередньо зважену розплавлену пластикову заготовку (зазвичай PP або HDPE) опускають у відкриту порожнину форми. Форма закривається, стискаючи матеріал у форму кришки. Після короткого часу охолодження ковпачок знімається. Цей процес безперервний і обертовий: декілька форм на каруселі відкриваються та закриваються послідовно.
Процес лиття під тиском:
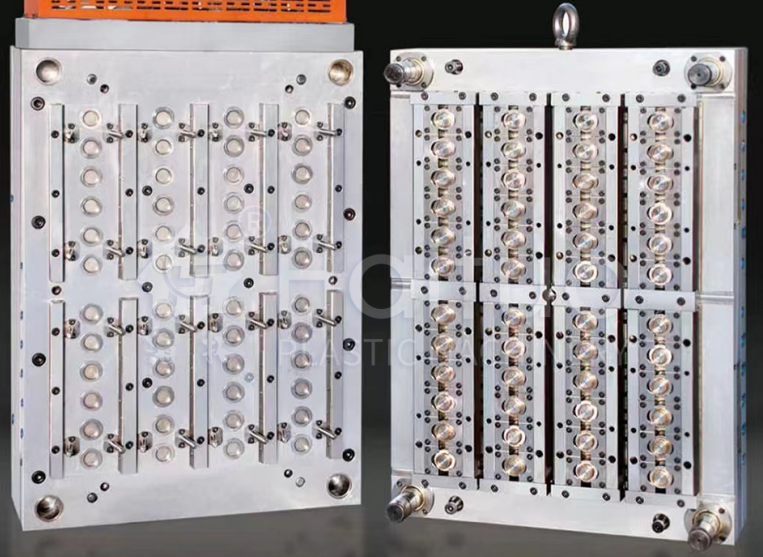
Розплавлений пластик вводять під високим тиском у закриту порожнину формисистема гарячого каналу. Після упаковки та охолодження форма відкривається, і кришки викидаються. Прес-форма може мати 32, 48, 64 або більше порожнин.
|
Особливість |
Компресійне формування |
Лиття під тиском |
|
Час циклу |
2–4 секунди (дуже швидко) |
4–8 секунд (залежить від кавітації) |
|
Кавітація |
Необмежений (роторний) |
Обмежується тоннажем затискача машини та розміром валика |
|
Гнучкість конструкції кришки |
Обмежений (симетричний, прості форми) |
Високий (підрізи, живі петлі, вкладиші) |
|
Консистенція ваги |
Відмінно (±0,3%) |
Добре (±1%) з керуванням заслінкою |
|
Початкові інвестиції в інструмент |
Дуже високий (роторний прес) |
Нижня для помірної кавітації |
|
Матеріальні відходи |
Мінімальний (без бігуна) |
Може дорівнювати нулю з гарячим каналом |
|
Найкраще застосування |
Прості ковпачки для води/CSD великого об’єму |
Складні ковпачки з вкладишами, стрічками захисту від втручання |
Вердикт:Для надвеликого об’єму, дуже простих ковпачків (наприклад, 28-мм водяних ковпачків) домінуючим є компресійне формування. Але для більшості ковпачків, які вимагають точності, кільця для захисту від втручання, інтеграції вкладишів або складної геометрії, кращим вибором є лиття під тиском за допомогою форм із високою кавітацією.
2. Керування заслінкою гарячого каналу в прес-формах
У прес-формах для лиття під тиском із високою кавітацією гарячий канал є серцевиною. Звичайні відкриті ворота залишають сліди, які можуть подряпати або протікати. Клапани необхідні для більшості кришок для напоїв.
Як працюють клапанні затвори:
Штифт із пневматичним або гідравлічним приводом рухається вперед, щоб закрити ворота після того, як порожнина заповнена та упакована. Це чітко зрізає розплав, залишаючи мінімальний слід.
Основні вимоги до кришкових форм із високою кавітацією:
Порада. Для ковпачків із внутрішніми вкладишами (наприклад, киснево-бар’єрні вкладиші для ковпачків для соків) клапанні затвори часто розміщують усередині порожнини ковпачка (субзатвору), щоб приховати залишки.
3. Високошвидкісний виштовхування: механічне проти пневматичногоЗа 4-секундний цикл викид має бути неймовірно швидким і абсолютно надійним. У формах для ковпачків використовуються два основні методи:
Механічний викид (знімна пластина):
Пружинна пластина знімача оточує сердечник. Коли прес-форма відкривається, знімна пластина висувається вперед відносно серцевини, знімаючи кришку. Це просто і надійно, але зворотний хід додає частку секунди.
Пневматичний викид (повітряний удар):
Стиснене повітря (3–6 бар) направляють через сердечник, здуваючи кришку. Це надзвичайно швидко та м’яко, але вимагає ідеальної герметизації серцевини та може бути шумним.
Типова практика для кришкових форм із високою кавітацією:
Комбінуйте короткий рух пластини знімача (2–3 мм), щоб підняти ковпачок із серцевини, а потім подуйте повітрям, щоб виштовхнути його. Пластина знімача гарантує, що кришка рівномірно відривається від серцевини, тоді як повітря завершує викид, не торкаючись ущільнювальної поверхні кришки.
Час викиду:Такт виштовхування має відбуватися після того, як форма повністю відкрита, щоб уникнути зіткнення з нерухомою половиною. У вдосконалених прес-формах використовуються стрипперні пластини з кулачковим або сервоприводом для точного синхронізації.
4. Оптимізація охолодження для прес-форм
Охолодження займає 60–80% часу циклу. У прес-формах із високою кавітацією ефективне охолодження є ключем до досягнення циклів менше 5 секунд.
Охолодження ядра:Штифт сердечника зазвичай є найгарячішою частиною. Традиційні прямі канали охолодження в ядрі неефективні.
Кращі методи включають:Барботери (роторні трубчасті вставки): теплоносій тече по невеликій трубці до нижньої частини активної зони та повертається через кільцевий простір, відбираючи тепло.
Спіральні охолоджуючі вставки:Гвинтова канавка виконана на вставці сердечника, створюючи спіральний шлях потоку для максимального контакту з поверхнею.
Конформне охолодження (3D-друковані вставки): для складних сердечників адитивно виготовлені вставки з конформними каналами можуть скоротити час охолодження на 30–40%.
Охолодження порожнини:Половина резонатора також потребує агресивного охолодження. Використовуйте барботери або прямі канали якомога ближче до поверхні порожнини (відстань 1,5–2,5 мм).
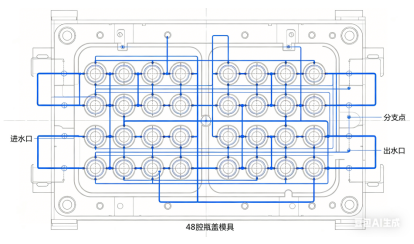
Потік теплоносія:Забезпечте турбулентний потік (число Рейнольдса > 5000) у всіх каналах. Розрахувати перепад тиску; прес-форма з 48 порожнинами може потребувати кількох паралельних контурів охолодження для підтримки високої швидкості потоку.
Розділення контуру охолодження:Для високих кепок (наприклад, спортивних кепок) окремі схеми для верхньої та нижньої частин сердечника можуть усунути овальність.

5. Практичний приклад: Форма для кришечок для газованих безалкогольних напоїв із 48 порожнинами
Завдання:Великій компанії з виробництва напоїв потрібна була форма для 28-міліметрових ковпачків PCO 1881 CSD (газовані безалкогольні напої). Цільовий цикл: 4,2 секунди. Річний обсяг: 80 млн кап. Матеріал: PP + 5% антистатик.
Підхід до дизайну:
Результати після випробування:
Отримані уроки:Ключовою була комбінація спірального охолодження в сердечниках і послідовного вентиля. Пізніше клієнт замовив другу ідентичну форму, і обидві працювали поруч на двох машинах із загальною продуктивністю 2500 ковпачків на хвилину.
Прес-форми з високою кавітацією, що працюють на високих швидкостях, вимагають ретельного обслуговування:
Висновок
Високошвидкісні прес-форми з великою порожниною — це інженерне диво, яке розширює межі лиття під тиском. Вибір стиснення чи ін’єкції залежить від вашого об’єму, складності обмеження та інвестиційної спроможності. Для ковпачків, виготовлених під тиском, успіх полягає в трьох стовпах:
Корпус прес-форми з кришкою CSD із 48 порожнинами демонструє, що за належного дизайну та точного виготовлення лиття під тиском може конкурувати з прес-формуванням за швидкістю, пропонуючи набагато більшу гнучкість конструкції.
Як виробник прес-форм, оволодіння цими технологіями відкриє вам двері на ринок закупорювальних засобів у великих обсягах, один із найвибагливіших, але водночас прибуткових сегментів нашої галузі.
Телефон: +86-18957424655
Мобільний: +86-18957424655
Електронна пошта: sale@taizhoumold.com
Адреса:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang Province, China
© 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Усі права захищено.