Упаковка з тонкими стінками — стаканчики для йогурту, маргаринові ванночки, гастрономічні контейнери та тонкостінні кришки — є одним із найвимогливіших сегментів індустрії лиття під тиском. Товщина стінок деталей зазвичай коливається від 0,25 мм до 1,0 мм, при цьому співвідношення довжини до товщини потоку часто перевищує 200:1. Тривалість циклу вимірюється в секундах (зазвичай 3–8 секунд), а річний обсяг виробництва часто перевищує 10 мільйонів деталей на форму.
Як досвідчений фахівець з форм, що спеціалізується на пакувальних формах з високою кавітацією, я бачив, як невеликі недоліки конструкції можуть стати катастрофічними при тонкостінному формуванні. Дисбаланс воріт у 5% може означати, що деякі порожнини переповнені, а інші короткі. Розбіжність охолодження на 5 °C може спричинити викривлення, що робить деталі непридатними для використання при 1000 деталей на годину.
Цей артcle фокусується на ключових технічних аспектах проектування та виробництва високоефективних тонкостінних пакувальних форм. Якщо ви формуєте тонкостінні контейнери, кришки чи чашки, розуміння цих принципів допоможеви досягаєте швидших циклів, кращої якості деталей і довшого терміну служби форми.
Тонкостінне формування піддає прес-форми екстремальним умовам: дуже високий тиск уприскування (до 2000 бар), швидкі цикли нагрівання та охолодження та висока швидкість течії розплаву.
Рекомендовані форми сталі:
|
Steel Grade |
Твердість |
Ключові властивості |
Типове застосування |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
Висока міцність, gвисока стійкість до термічної втоми |
Серцевинні та порожнинні плити, загальні тонкостінні форми |
|
Нержавіюча сталь 1.2316 / S136 |
48–52 HRC |
Стійкість до корозії для додатків, що контактують з харчовими продуктами |
Упаковка для кислотних або вологих продуктів |
|
DC53 |
58–62 HRC |
Чудова зносостійкість для матеріалів з великим наповненням |
Висококавітаційні форми для обробки ПП з >30% наповнювачів |
Ключове міркування: Для надзвичайно високої кавітації (наприклад, 64 або 96 порожнин) сама основа прес-форми повинна бути виготовлена з високоміцної сталі (наприклад, P20 попередньо загартованої або 1.2738), щоб витримувати тиск уприскування без прогину пластини.
Гарячий канал є серцем будь-якої форми для тонкостінної упаковки. Він повинен доставляти розплав до кожної порожнини одночасно з ідеальним балансом, мінімальним падінням тиску та точним контролем температури.
Критичні елементи дизайну:
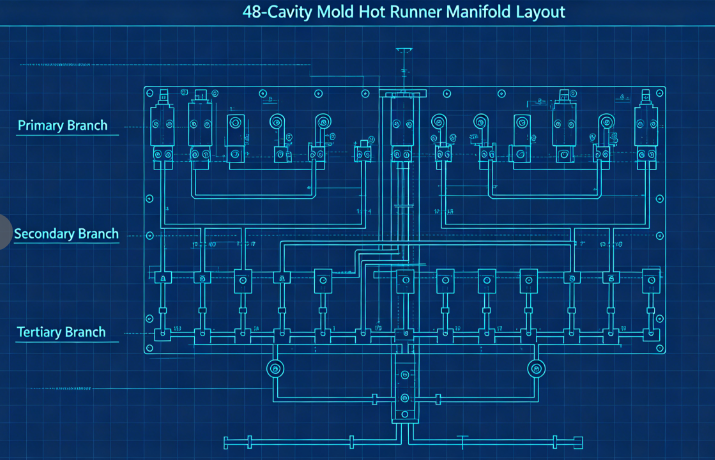
a) Збалансовані канали потоку: для прес-форм з декількома порожнинами (зазвичай 32, 48, 64 або 96 порожнин) природний баланс є важливим. Це означає, що кожна порожнина має однакову довжину потоку. У типовій схемі використовується первинний колектор, вторинні колектори та третинні гілки, усі оброблені до ідентичних розмірів.
b) Тип і розташування воріт: для тонкостінних контейнерів найпоширенішими типами воріт є: Крайові затвори (для частин з прямою боковою стінкою) Клапанні затвори (для діафрагм або прямого входу в дно) Підводні затвори (для чистої частини без залишків затвора) Затвори повинні бути правильного розміру — надто малі, і нагрівання зсуву спричиняє погіршення якості; занадто великий, і рудимент воріт стає неприйнятним. Типові розміри воріт для тонкостінних чашок коливаються від 0,8 мм до 1,5 мм у діаметрі.
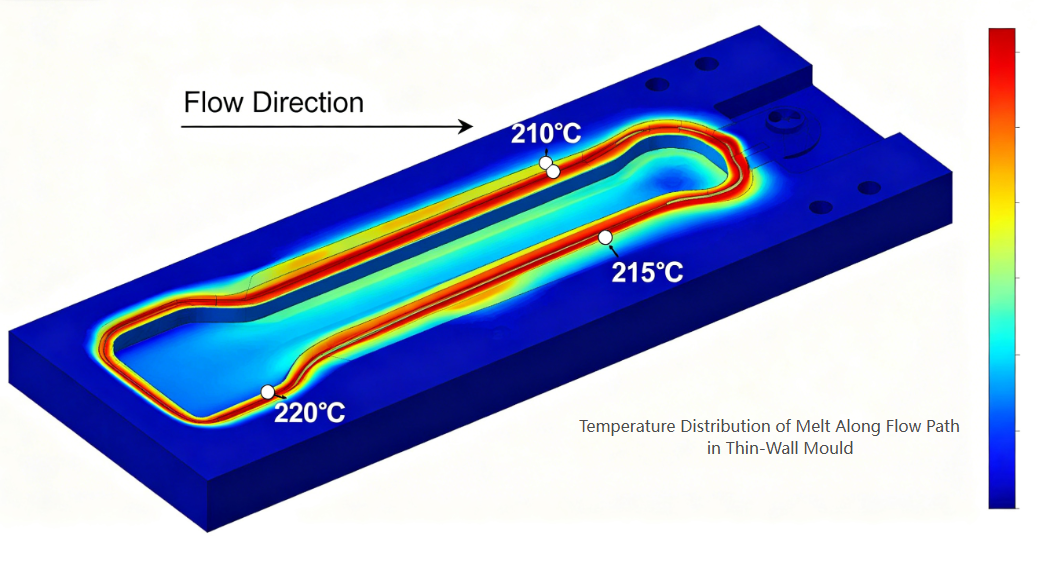
c) Термічний баланс: кожна насадка повинна мати незалежний контроль температури. Канали колектора повинні нагріватися рівномірно (за допомогою двозонних або тризонних нагрівачів), щоб уникнути гарячих точок або холодних слимків.
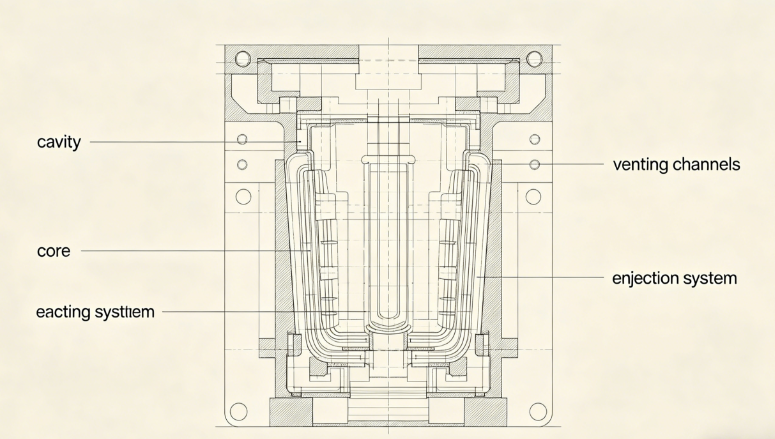
Тонкостінні деталі вимагають надзвичайно точних розмірів порожнини та серцевини для досягнення постійної товщини стінки.
Ключові міркування:
a) Розподіл товщини стінки: зберігайте однакову товщину стінки в межах ±0,02 мм. Варіації товщини створюють диференціальне охолодження та викривлення. Використовуйте аналіз потоку прес-форми для оптимізації конструкції перед різанням сталі.
b) Вентиляція: для тонкостінного формування використовується високошвидкісне впорскування (часто 200–500 мм/с). Повітря, що потрапило в порожнину, має вийти миттєво. Рекомендована глибина вентиляційних отворів: 0,02–0,03 мм для PP0,01–0,02 мм для PS або PET
Вентиляційні отвори слід розміщувати в останній точці заповнення, вздовж лінії розділення та навколо виштовхувальних штифтів.c) Кути тяги: для тонкостінних частин рекомендована мінімальна тяга 1° на кожну сторону (1,5–2° для глибших контейнерів). Недостатня тяга призводить до подряпин, вакуумного блокування та проблем із виштовхуванням.
d) Оздоблення поверхні: Порожнисті поверхні для прозорих або глянцевих частин вимагають обробки SPI A-1 (дзеркальна); для непрозорих молочних контейнерів достатньо SPI B-1 (600 грит).
Охолодження домінує в тривалості циклу тонкостінного формування — зазвичай на нього припадає 60–80% загального циклу. Ефективне охолодження – запорука високої продуктивності.
Принципи дизайну:
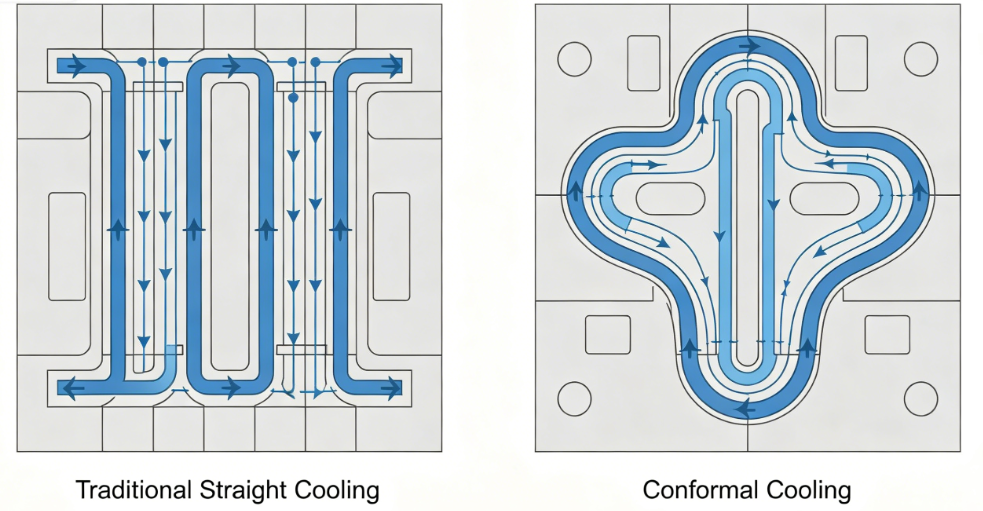
a) Конформне охолодження: Традиційні охолоджувальні канали з прямим просвердленням часто розташовані занадто далеко від поверхні порожнини. Конформні канали охолодження, що повторюють контур деталі, можуть скоротити час охолодження на 30–50%. Зазвичай вони створюються за допомогою 3D-друку або обробки з ЧПУ вставок із вигнутими каналами.
b) Параметри каналу охолодження:
c) Високоефективне охолодження: використовуйте барботери або перегородки в серцевині, де простір обмежений. Для високих ядер встановіть спіральні охолоджуючі вставки або теплові трубки.
d) Розділення контуру охолодження: незалежні контури для пластин із порожниною та серцевиною дозволяють різні швидкості потоку та температури для оптимізації вивільнення деталей та мінімізації короблення.
Тонкостінні деталі мають низьку жорсткість і легко деформуються під час виштовхування. Система викиду повинна бути ніжною, але надійною.
Рекомендації щодо дизайну:
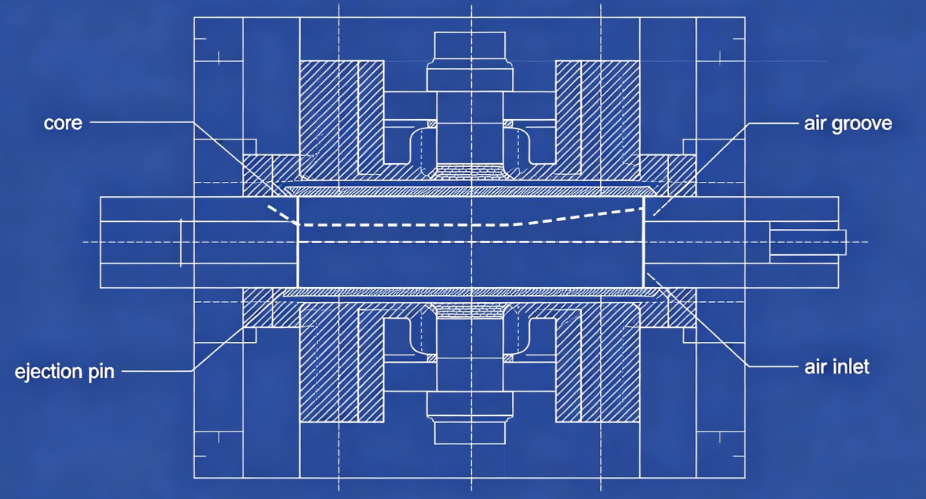
a) Викид повітря: для багатьох тонкостінних контейнерів (особливо чашок) ідеальним є викид повітря. Стиснене повітря (2–4 бар) вводиться між стрижнем і деталлю через мікроканавки або пористі вставки, відводячи деталь від стрижня.
b) Знімальна пластина: для деталей з вирізами або глибокими бічними стінками механічна знімна пластина забезпечує рівномірне зусилля виштовхування по всьому периметру деталі.
c) Виштовхувальні шпильки: якщо штифтів неможливо уникнути, використовуйте багато штифтів малого діаметра (2–3 мм), розміщених на ребрах або прихованих поверхнях. Уникайте великих шпильок, які залишають помітні сліди.
d) Час: Послідовність виштовхування повинна починатися лише після того, як деталь достатньо охолоне, щоб уникнути деформації. Використовуйте коротку затримку охолодження після відкриття форми.
Навіть найкраща прес-форма не може виготовити хороші деталі без відповідних налаштувань процесу. Основні параметри для тонкостінного лиття:
|
Параметр |
Типовий діапазон |
Примітки |
|
Швидкість впорскування |
200–500 мм/с |
Висока швидкість заповнює тонкі ділянки перед заморожуванням |
|
Тиск впорскування |
1200–2000 бар |
Необхідний для подолання опору потоку |
|
Температура плавлення |
190–240°C (PP), 230–280°C (PS) |
Оптимізуйте для в'язкості |
|
Температура форми |
10–25°C (холодний канал) або 30–60°C (гарячий канал) |
Збалансоване охолодження |
|
Зворотний тиск |
5–15 бар |
Для консистенції пластики |
|
Дефект |
Причина, пов'язана з цвіллю |
Рішення |
|
Короткі кадри |
Недостатня вентиляція або невеликі ворота |
Додайте вентиляційні отвори в кінцевих точках потоку; збільшити ворота |
|
Деформація |
Нерівномірне охолодження або незбалансоване наповнення |
Поліпшення рівномірності охолодження; рівноваги бігунів |
|
Сліди раковини |
Невдале розташування воріт або недостатня упаковка |
Перемістіть ворота на товсту секцію; додати час пакування |
|
Надто високий слід воріт |
Неправильна конструкція воріт |
Переключіться на клапанний затвор або підводний затвор |
|
Налипання на серцевину |
Недостатня тяга або збій викиду повітря |
Збільшити тягу; канали чистого повітря |
|
Сліди опіків |
Недостатня вентиляція |
Поглиблення вентиляційних отворів у межах матеріалу |
Challenge: Клієнту потрібна форма з 48 порожнинами для стаканчиків для йогурту об’ємом 150 мл (ПП, товщина стінки 0,45 мм, 4-секундний цикл, щорічнийвимагає 20 мільйонів деталей).
Вжиті заходи:
Результати:
Технологія форм для тонкостінної упаковки є вершиною розробки форм для лиття під тиском. Вимоги щодо високої кавітації, циклів тривалістю менше секунди та виробництва без дефектів доводять усі аспекти конструкції прес-форм до межі. Успішні тонкостінні форми потребують:
Точність у обробці порожнин/серцевини (±0,01 мм)
Bу каналах потоку гарячої води
Ефективність при конформному охолодженні
Надійність систем ежекції
Розуміння поведінки матеріалу та динаміки процесу
Fабо виробникам прес-форм, готовим інвестувати в передові інструменти проектування та точне виробництво, сектор тонкостінної упаковки пропонує величезні можливості — як з точки зору технічних завдань, так і з точки зору зростання бізнесу.
Телефон: +86-18957424655
Мобільний: +86-18957424655
Електронна пошта: sale@taizhoumold.com
Адреса:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang Province, China
© 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Усі права захищено.