СЛІДУЙ ЗА НАМИ:

Новини
Продукти

Зв'язок між дефектами лиття під тиском і прес-формами

вступ

        Дефекти лиття під тиском часто викликають розчарування. Коли деталь виходить із западинами, деформаціями, слідами вигоряння або короткими ударами, перша реакція багатьох керівників виробництва — це налаштування параметрів машини — температури, тиску, швидкості впорскування або часу охолодження. Хоча ці коригування іноді допомагають, основна причина часто криється глибше: у самій цвілі.

        Як досвідчений фахівець з прес-форм, я був свідком незліченних випадків, коли тижні були витрачені на налаштування параметрів лише для того, щоб виявити, що справжньою причиною була конструкція форми. Правда в тому,добре сконструйована прес-форма може виготовляти якісні деталі навіть із широким вікном обробки; погано розроблена прес-форма ніколи не забезпечить сталої якості, незалежно від того, наскільки точно налаштована машина.

        Ця стаття присвячена пов’язаним із цвіллю причинам типових дефектів лиття під тиском. Розуміння цих взаємозв’язків дозволяє виробникам прес-форм і ливарникам для лиття під тиском ефективніше співпрацювати, вирішуючи проблеми в джерелі, а не застосовуючи тимчасові виправлення.

1. Короткі кадри (неповне заповнення)

        Як це виглядає: Порожнина форми не повністю заповнена; краї частини відсутні або закруглені.

        Причини, пов’язані з цвіллю:

  • Малорозмірні затвори або канали: обмежувальні шляхи потоку збільшують падіння тиску, запобігаючи досягненню розплаву кінцівок порожнини.
  • Погане розташування затворів: затвори, розташовані далеко від тонких секцій або в кінці довгих шляхів потоку, спричиняють передчасне замерзання.
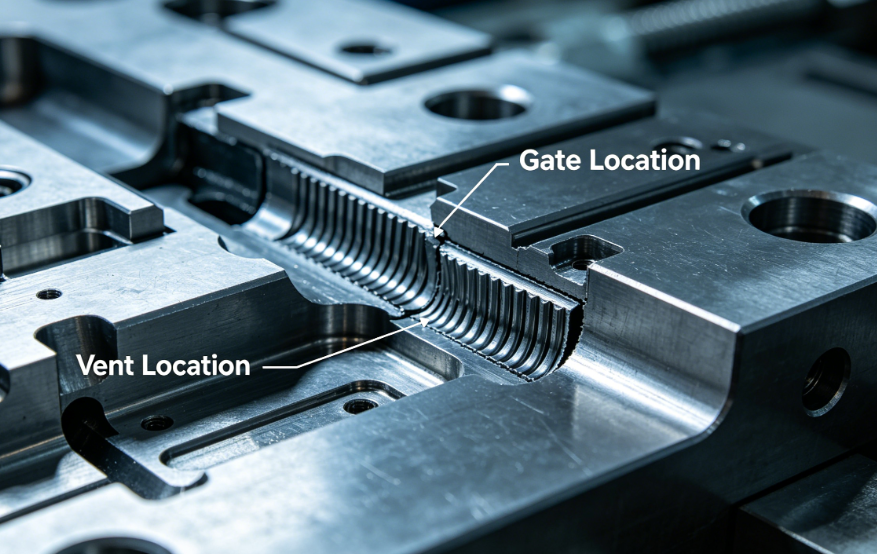
  • Недостатня вентиляція: захоплене повітря стискає та перешкоджає просуванню розплаву.
  • Тонка номінальна конструкція стінки: нижче мінімальної рекомендованої товщини для матеріалу.
  • Холодні слимаки: відсутність холодного слимака дозволяє охолодженому матеріалу блокувати ворота.

       рішення:

  • Збільште діаметри воріт і бігунів (для перевірки використовуйте аналіз потоку прес-форми).
  • Переставте ворота ближче до важкодоступних місць.
  • Додайте або поглибте вентиляційні отвори (типова глибина: 0,02–0,05 мм залежно від матеріалу).
  • Перегляньте товщину стінок разом з дизайнером продукту.
  • Додайте колодязі для холодних слизнів на кінцях бігунів і протилежних воротах.

2. Мітки раковини

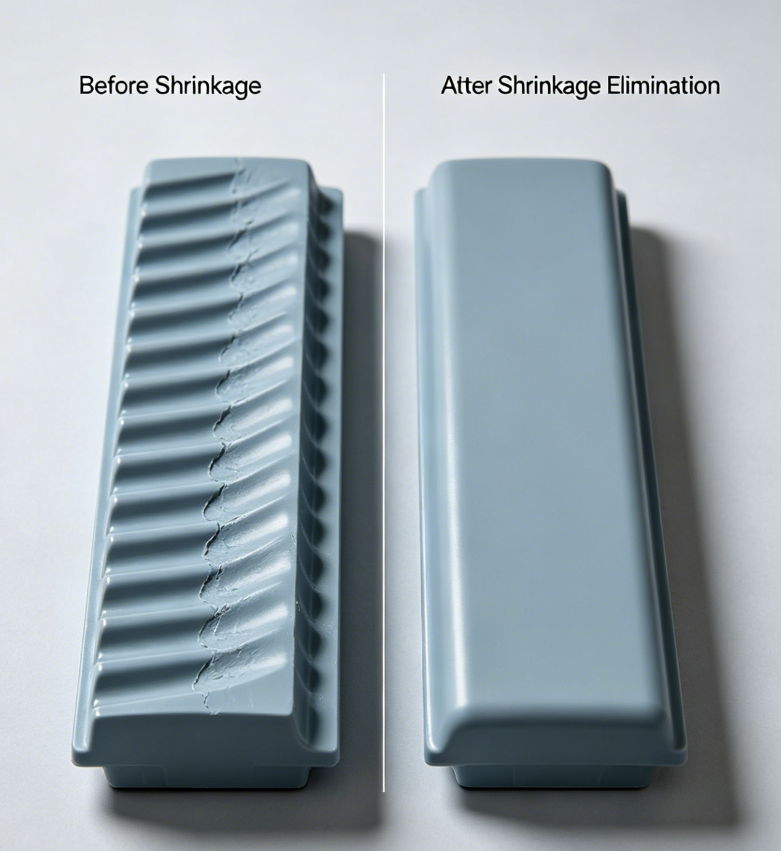
        Як це виглядає: Поглиблення на поверхні, зазвичай над товстими ребрами або виступами.

        Причини, пов'язані з цвіллю:

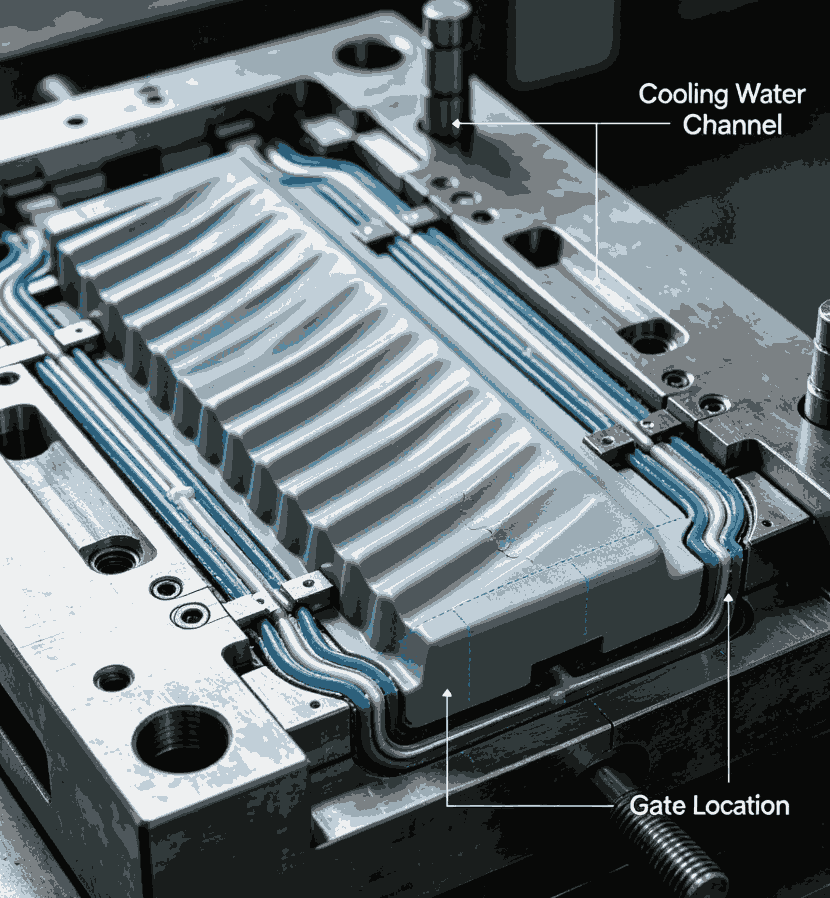
  • Недостатнє охолодження товстих секцій:Неадекватне розміщення охолоджувального каналу дозволяє матеріалу серцевини зменшуватися більше, ніж оболонка.
  • Малорозмірні ворота:Передчасне замерзання затвора запобігає досягненню тиску ущільнення на товстий профіль.
  • Погане розташування воріт:Ворота занадто далеко від товстої зони означає, що тиск ущільнювача втрачається, не досягнувши його.
  • Відсутність контролю співвідношення товщини ребра/основи:Товщина ребра перевищує 60% номінальної стінки.

        рішення:

  • Розмістіть канали охолодження ближче до товстих секцій; розглянути перегородки або барботери.
  • Збільште ворота або перейдіть на більший тип воріт (ворота вентилятора, ворота тунелю).
  • Перемістіть ворота біля товстої секції.
  • Зменшіть товщину ребра до 40–60% від номінальної стінки (конструкція змінюється, але форма має відповідати).

3. Деформація (викривлення частини)

        Як це виглядає:Частина скручена, зігнута або нерівна після викиду.

        Причини, пов'язані з цвіллю:

  • Нерівномірне охолодження:Різниця в температурі прес-форми в порожнині спричиняє диференціальну усадку.
  • Неправильна конструкція викиду:Штифти виштовхування нерівномірно або на тонких ділянках.
  • Незбалансована бігова система:У багатопорожнинних прес-формах неоднакове заповнення призводить до різних залишкових напруг.
  • Недостатній кут осадки:Високі сили виштовхування деформують деталь.
  • Орієнтація, викликана воротами:Ворота, розміщені в тонких секціях або в центрі деталі, викликають молекулярну орієнтацію, яка деформується під час охолодження.

        рішення:

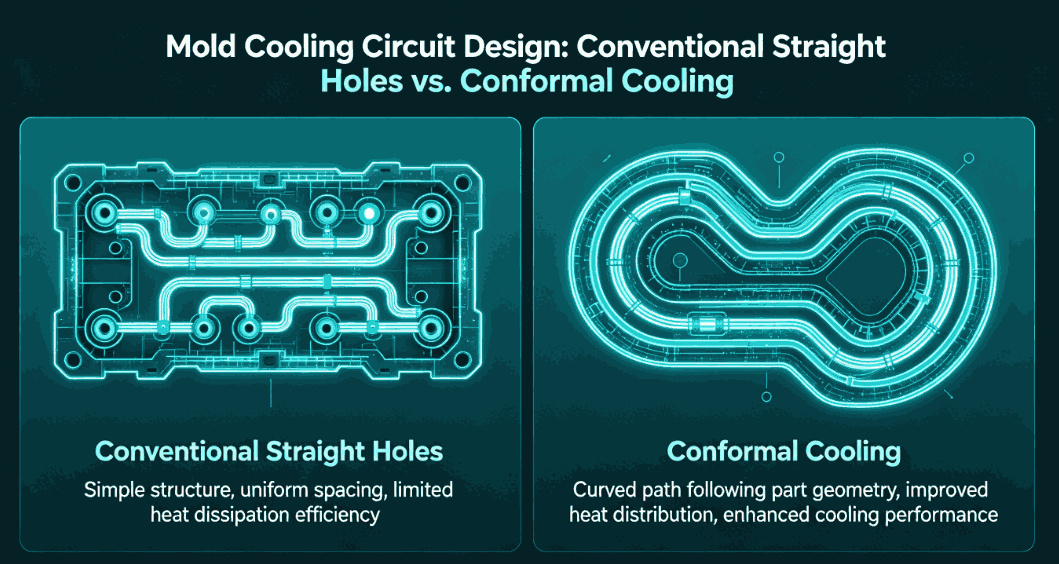
  • Оптимізуйте схему контуру охолодження: використовуйте конформне охолодження для складних геометрій.
  • Розташування виштовхувача балансу; використовуйте більші або більше шпильок на тонких ділянках.
  • Сконструюйте природно збалансовані бігуни (однакова довжина потоку для кожної порожнини).
  • Збільште кут тяги (1–2° для більшості матеріалів, 3–5° для текстурованих поверхонь).
  • Розташуйте ворота на товстих ділянках або використовуйте кілька воріт.


4. Сліди опіків / діелектричне нагрівання

        Як це виглядає:Коричневі або чорні сліди опіків, як правило, в кінці потоку або в глибоких ребрах.

        Причини, пов'язані з цвіллю:

  • Недостатня вентиляція:Повітря, захоплене в глухих кишенях або на фронтах потоку, стискається і нагрівається, руйнуючи полімер.
  • Вентиляційні отвори занадто дрібні або заблоковані:Газ не може вийти досить швидко.
  • Погана конструкція вентиляційного отвору лінії розділення:Вентиляційні отвори розташовані не в останньому місці для заповнення.

        рішення:

  • Додайте вентиляційні отвори на всіх кінцевих точках шляху потоку та глибоке дно ребер.
  • Використовуйте глибину вентиляційних отворів, що відповідає матеріалу (наприклад, 0,02 мм для ПП, 0,01 мм для ПК).
  • Розгляньте можливість використання пористих (спечених) сталевих вставок для екстремальних потреб у вентиляції.
  • Додайте виштовхувачі з вентиляційними канавками.

5. Спалах (задирок)

        Як це виглядає:Виріжте надлишки пластику на лінії роз’єднання, отворах для штифтів виштовхувача або запірних засувках.

       Причини, пов'язані з цвіллю:

  • Недостатній тоннаж затискача для проектованої площі: форма завелика для машини, але сама форма може бути причиною, якщо цілісність лінії розділення погана.
  • Зношена або пошкоджена лінія розділення: попередні пошкодження або знос дозволяють пластику вийти.
  • Недостатня жорсткість прес-форми: пластини форми прогинаються під тиском уприскування, відкриваючи проміжки.
  • Неправильна глибина вентиляційних отворів: занадто глибокі вентиляційні отвори діють як спалахові канали.
  • Погана посадка повзунів або вставок: зазори на запірних поверхнях.

       рішення:

  • Відремонтуйте або заново обріжте поверхні розділових ліній.
  • Додайте опорні стовпи позаду пластини порожнини, щоб запобігти вигину. Переконайтеся, що вентиляційні отвори вирізані на належну глибину (зазвичай 0,02–0,05 мм, а потім рельєф 0,5–1,0 мм).
  • Знову обробіть запірні поверхні з відповідними кутами та посадками.

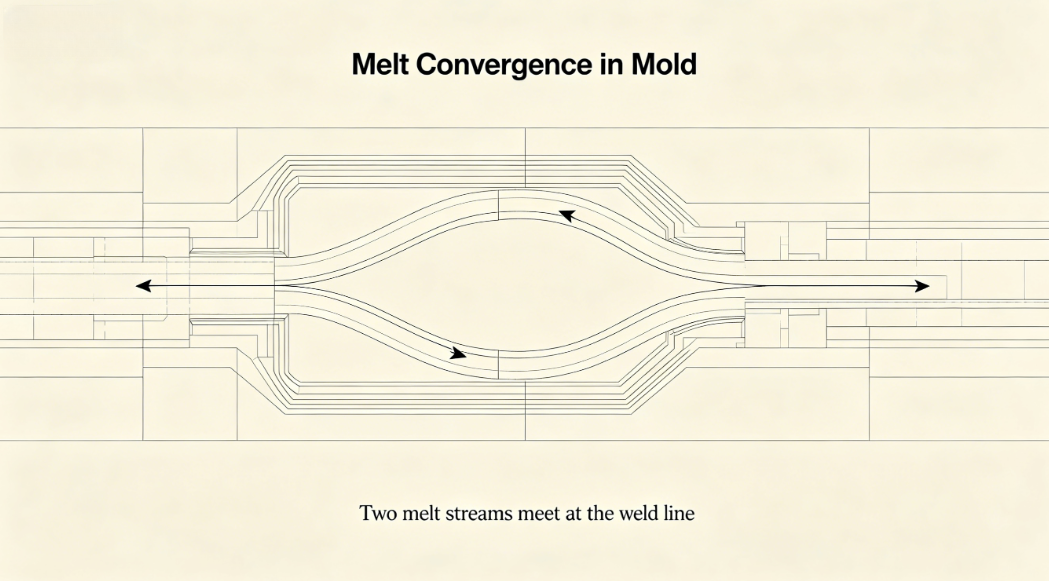
6. Зварні лінії (в'язані лінії)

        Як це виглядає:Видимі лінії, де зустрічаються два фронти потоку; часто супроводжується слабкістю.

       Причини, пов'язані з цвіллю:

  • Кілька затворів, що спричиняють зближення фронтів потоку:Властиво багатоворітним конструкціям.
  • Перешкоди в порожнині:Серцевини, вставки або ребра, які розділяють потік.
  • Фронти холодного розплаву:Погана конструкція воріт або недостатні свердловини для холодного слизу.
  • Недостатня вентиляція в місці зварювання:Затримане повітря запобігає молекулярному сплутуванню.

        рішення:

  • Перемістіть ворота, щоб перемістити лінії зварювання в некритичні зони.
  • Збільште розмір воріт або перейдіть на інший тип воріт (наприклад, вентиляційні).
  • Додайте вентиляційну кишеню в місці зварювання.
  • Використовуйте гарячу канаву з послідовним затвором клапана, щоб усунути лінії зварювання.

7. Поверхневі дефекти: сліди течії, розкоси та помутніння

        Як вони виглядають:Смуги, хвилясті візерунки або тьмяні ділянки на поверхні деталі.

       Причини, пов'язані з цвіллю:

  • Погана конструкція воріт:Занадто малі або неправильно розташовані ворота спричиняють струс або вагання.
  • Гострі кути або різкі зміни товщини стінки:Викликати нестабільність потоку.
  • Поверхня холодної форми:Погана конструкція контуру охолодження призводить до холодних плям, які передчасно охолоджують розплав.
  • Забруднена або шорстка поверхня порожнини:Спричиняє розтин і поганий блиск.

        рішення:

  • Використовуйте більші ворота або конструкцію воріт, яка сприяє поступовому розширенню (вентиляторні ворота, плівкові ворота).
  • Плавні переходи в порожнині (радіус всіх гострих кутів).
  • Оптимізація рівномірності охолодження.
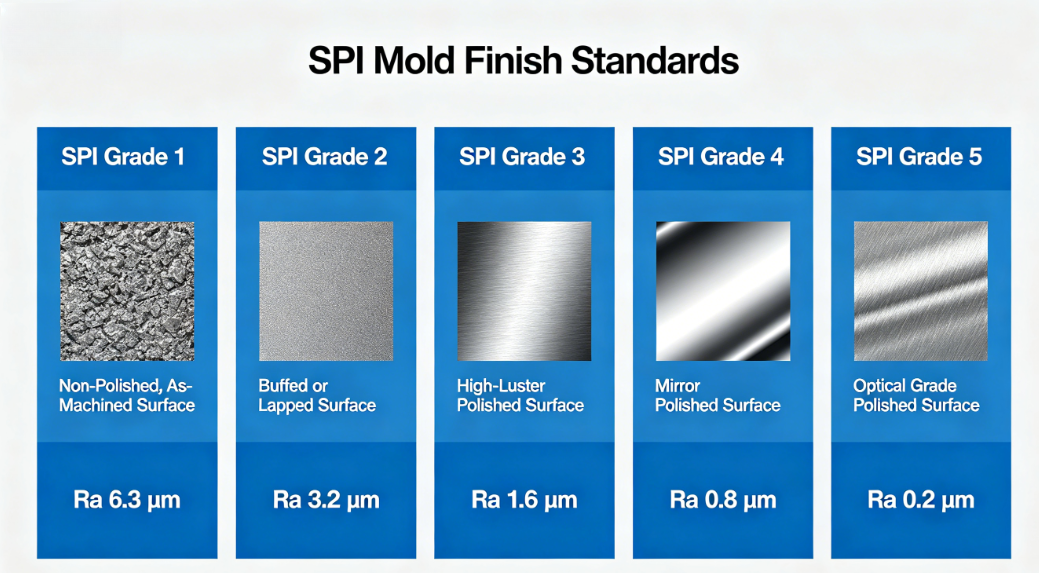
  • Відполіруйте поверхню порожнини до необхідного рівня (дзеркальна поліроль для глянцевих частин).

8. Мітки виштовхувача/мітки натискання

        Як це виглядає:Підняті або втоплені сліди в місцях контакту виштовхувальних штифтів з деталлю.

        Причини, пов'язані з цвіллю:

  • Недостатня чернетка:Висока сила виштовхування зосереджена на кінчиках шпильок.
  • Занадто мало або погано розміщені штифти виштовхувача:Нерівномірний викид.
  • Діаметр шпильки занадто малий:Висока концентрація напруги.
  • Проблеми повернення виштовхувача:Шпильки не повністю втягнуто перед наступним циклом.

         рішення:

  • Збільшити кут тяги.
  • Додайте більше виштовхувачів або використовуйте більші діаметри.
  • Розмістіть шпильки на ребрах, виступах або інших некосметичних поверхнях.
  • Забезпечте належну систему повернення ежектора (пружини або позитивні зворотні штифти).

Практичний приклад: від дефекту до рішення

        Клієнт, який виробляв форму для ручки з 32 порожнинами, повідомив про постійне викривлення та сліди від раковини на ділянці кріплення кліпси. Після двох тижнів коригування параметрів машини без жодних покращень ми провели перевірку форми.

        Висновки:

  • Канали охолодження знаходилися далеко від товстого патрона кліпси.
  • Затвор був розташований на протилежному кінці, спричиняючи втрату тиску.
  • Виштовхувачі були розподілені нерівномірно.

       Вжиті заходи:

  • Додано перегородку в контурі охолодження біля боса.
  • Перемістили ворота ближче до зони боса.
  • Додано два додаткових виштовхувачі.

        Результати:

        Викривлення зменшено на 80%; сліди раковини усунені. Рівень виробничого брухту знизився з 12% до 2%.

Висновок

        Зв'язок між дефектами лиття під тиском і формою є прямим і часто домінуючим. Незважаючи на те, що параметри процесу іноді можуть компенсувати незначні проблеми з формою, фундаментальне рішення полягає в гарній конструкції форми — правильний лібер, збалансоване охолодження, достатня вентиляція, надійний викид і правильні кути тяги.

        Як виробник форм, наша відповідальність виходить за межі доставки форми, яка підходить до машини. Ми повинні розробити прес-форми, які є простими, міцними та оптимізованими для конкретного матеріалу та геометрії деталей. Розуміння цих причин, пов’язаних із пліснявою, для формувальників під тиском дозволяє ефективніше усунути несправності та покращити зв’язок із постачальниками прес-форм.

        Коли ви виявите постійний дефект, перш ніж торкатися елементів керування машиною, запитайте: чи може бути причиною цвіль?


Схожі новини
Залиште мені повідомлення
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти