Глобальний ринок нових електромобілів (NEV) продовжує стрімке зростання. Відповідно доМіжнародне енергетичне агентство (МЕА), глобальні продажі EV перевищили18 мільйонів одиниць у першій половині 2026 року, причому на Китай припадає понад60% загального обсягу. Цей сплеск створює трансформаційний тиск у промисловості лиття під тиском — компоненти NEV вимагають жорсткіших допусків,легші матеріали, і все частішескладні геометрії які кидають виклик традиційним парадигмам виготовлення форм.
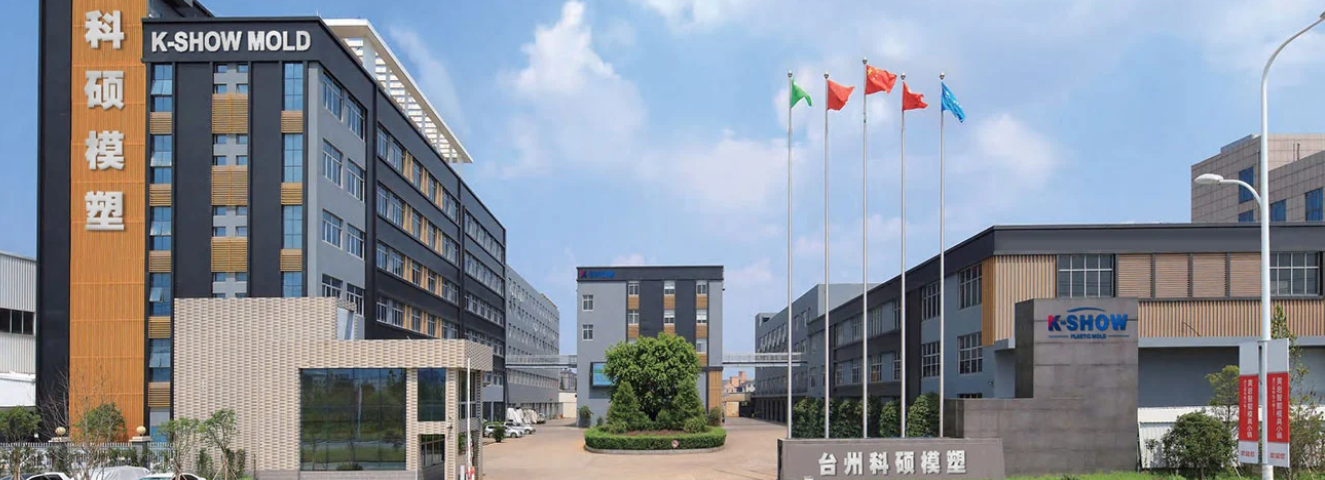
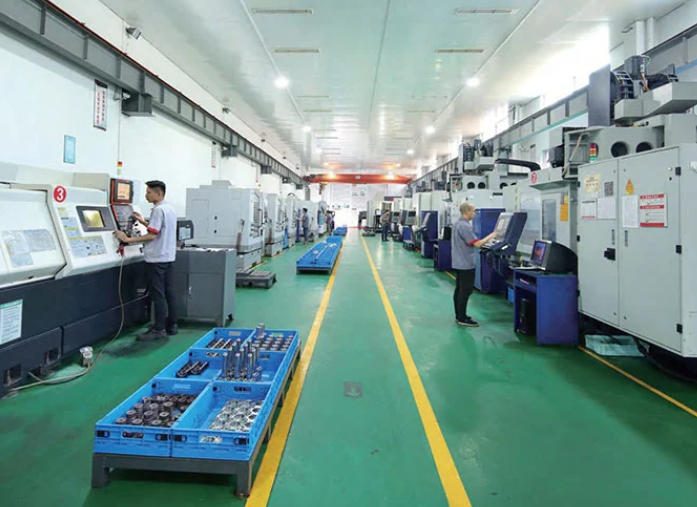
KSHOW, що працює якTaizhou Huangyan K-Show Plastic Mold Co., Ltd., було вбудовано в китайську «Столицю цвілі» Хуан'ян дляпонад 20 років, з послужним спискомПоставлено понад 30 000 наборів форм до100+ країн. Як сертифікованийНаціональне підприємство високих технологій проведенняISO 9001 іIATF 16949 сертифікати якості автомобіля та володіння100+ патентів на винаходи, компанія неухильно еволюціонувала від традиційного виготовлення прес-форм до спеціалізованого постачальника дляпрецизійний інструмент автомобільного рівня, включаючи корпуси системи акумуляторів, структурні кронштейни та функціональні внутрішні елементи. За запитами звертайтеся до KSHOW за адресоюsale@kshowmould.com або черезWhatsApp: +86-18957424655.
Сумісність матеріалів і термоконтроль
NEV все частіше застосовуютьінженерні термопласти такі якPA66-GF35, PPS-GF40, іPBT-GF30 щоб досягти зменшення ваги при збереженні структурної цілісності. Ці матеріали представляють різні проблеми:
Високі температури плавлення
● (280–340°C) потребують форми з високою термостійкістю
Армування скловолокном
● прискорює зношування звичайних інструментальних сталей
Вузькі вікна обробки
● вимагають точного контролю температури в макетах із кількома порожнинами
Точність розмірів у масштабі
Рамки акумуляторних модулів і охолоджувальні пластини часто мають проміжний відрізок600–1200 мм з такими ж жорсткими допусками площинності, як±0,05 мм по всій поверхні. Досягнення цього при обсягах виробництва200 000+ одиниць на рік вимагає просунутогомоделювання потоку форми, конформний дизайн каналу охолодження, імоніторинг тиску в порожнині в реальному часі.
Оптимізація часу циклу
З посиленням тиску витрат на деталь тривалість циклу форми стає вирішальним фактором. Для середніх і великих компонентів NEV, скорочення часу циклу від45 секунд до 35 секунд — а22% покращення — може заощадити приблизно$180 000 щорічно на виробничу камеру у типового постачальника Tier-1.
Передумови проекту
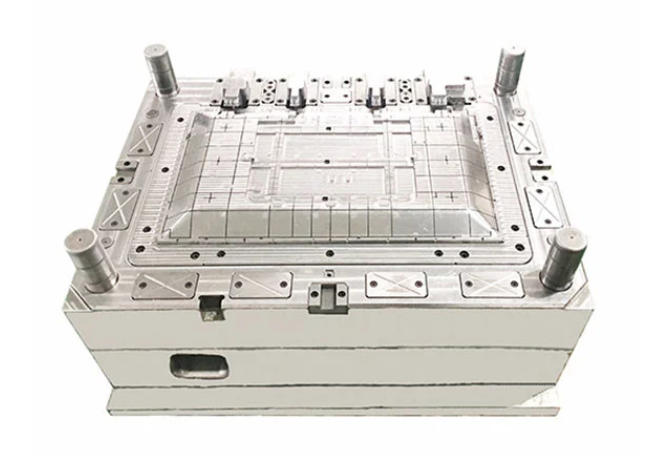
У третьому кварталі 2025 року KSHOW розпочав проект для вітчизняного виробника акумуляторів NEV, який вимагав4-порожниста гарячеканальна прес-форма для лиття під тиском для кінцевих пластин акумуляторного модуля. Геометрія деталі вимагала:
|
Вимога |
Специфікація |
|
Розміри деталей |
320 × 180 × 45 мм |
|
матеріал |
PA66-GF35 (вогнезахисний V-0) |
|
Допуск на площинність |
±0,03 мм по лінії розділення |
|
Зміна ваги від порожнини до порожнини |
≤ 0,8% |
|
Цільовий час циклу |
≤ 32 секунди |
|
Річний обсяг виробництва |
480 000 деталей |
Інженерний підхід
Команда інженерів KSHOW реалізувала такі рішення:
1. Аналіз потоку прес-форми: ПроведеноMoldex3D моделювання через три ітерації, оптимізуючи розташування воріт для мінімізації утворення лінії зварювання в структурно критичних зонах.
2. Конформне охолодження: РозгорнутоВставки охолодження, надруковані на 3D-принтері (мартензитна сталь, пряме лазерне спікання металу) для досягнення рівномірної температури поверхні порожнини всередині±3°C, скорочуючи час циклу на18% у порівнянні зі звичайним просвердленням каналів.
3. Клапанно-затворний гарячий бікан: А4-краплинна послідовна система клапанів (одне сопло на порожнину) забезпечує збалансоване заповнення. Колектор гарячого каналу був теплоізольований прокладками з титанового сплаву, щоб запобігти передачі тепла до основи форми.
4. Вибір інструментальної сталі: Використовуються вставки для порожнини та сердечникаASSAB 8407 Вищий Сталь для гарячої обробки класу ESR, загартована до48–50 HRC, сПокриття TiAlN PVD для підвищеної зносостійкості проти скловолокна.
5. Датчик тиску в формі: ІнтегрованийKistler Type 6182C датчики тиску в порожнині, підключені до aCoMo Injection система моніторингу процесу, що забезпечує контроль перемикання в реальному часі та відстеження якості деталей.
Результати
після90 днів від початку дизайну доТ0 суд, прес-форма досягла таких показників під час перевірки виробництва:
|
KPI |
Цільова |
Досягнуто |
|
Час циклу |
≤ 32 секунди |
30,5 секунд |
|
Рівномірність (Cpk, n=125) |
≥ 1,33 |
1.58 |
|
Зміна ваги від порожнини до порожнини |
≤ 0,8% |
0,52% |
|
Коефіцієнт браку (перші 50 000 пострілів) |
≤ 0,3% |
0,18% |
|
Термін служби інструменту до першого капітального обслуговування |
500 000 пострілів |
620 000 знімків (ще працює) |
Форма вже готова620 000 деталей без капітального ремонту, понад замовника500 000 пострілів за24%. Замовник повідомив оцінкуЕкономія $245 000 на рік пояснюється скороченням тривалості циклу та меншою швидкістю браку.
Полегшене та багатоматеріальне формування
Поштовх до збільшення запасу ходу прискорюєтьсязаміна металу на пластик. Компоненти, раніше відлиті під тиском з алюмінію, наприкладкорпуси двигунів, інверторні корпуси, іструктурні кронштейни — переходять нависокоякісні термопласти звставка молдинга абопереліплення техніки. KSHOW інвестує в a1600-тонний двоступінчастий інжекційний прес щоб задовольнити цей зростаючий попит.
Digital Twin Integration
Провідні виробники форм вбудовуютьтехнологія цифрового близнюка у їхній робочий процес. Цифрова копія прес-форми — безперервно оновлювана даними датчиків у реальному часі з виробництва — дозволяєпрогнозне планування технічного обслуговування іоптимізація параметрів процесу без порушення виробництва. KSHOW запустив пілотну програму інтеграціїГраничні шлюзи IoT у вибрані виробничі форми.
Сталість та енергоефективність
Регуляторний тиск і корпоративні зобов’язання ESG стимулюють попит на прес-форми, які підтримуютьперероблені смоли іенергооптимізована обробка. Лише конформне охолодження може зменшити специфічні для цвілі en
KSHOW реалізує стратегію з трьох компонентів, щоб зміцнити свої позиції в ланцюжку постачання NEV:
Для запитів щодо проекту прес-форми, технічної консультації чи запитів пропозицій:
|
Канал |
Подробиці |
|
Компанія |
Taizhou Huangyan K-Show Plastic Mold Co., Ltd. (KSHOW) |
|
Адреса |
No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District, Taizhou City, Zhejiang Province, China |
|
Телефон / WhatsApp |
+86-18957424655 |
|
Електронна пошта |
sale@kshowmould.com |
|
Веб-сайт |
www.taizhoumold.com |
|
Досвід |
20+ років |
Телефон: +86-18957424655
Мобільний: +86-18957424655
Електронна пошта: sale@taizhoumold.com
Адреса:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang Province, China
© 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Усі права захищено.